 产品展示
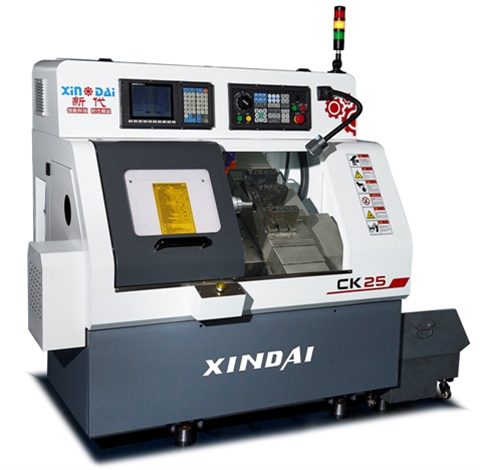
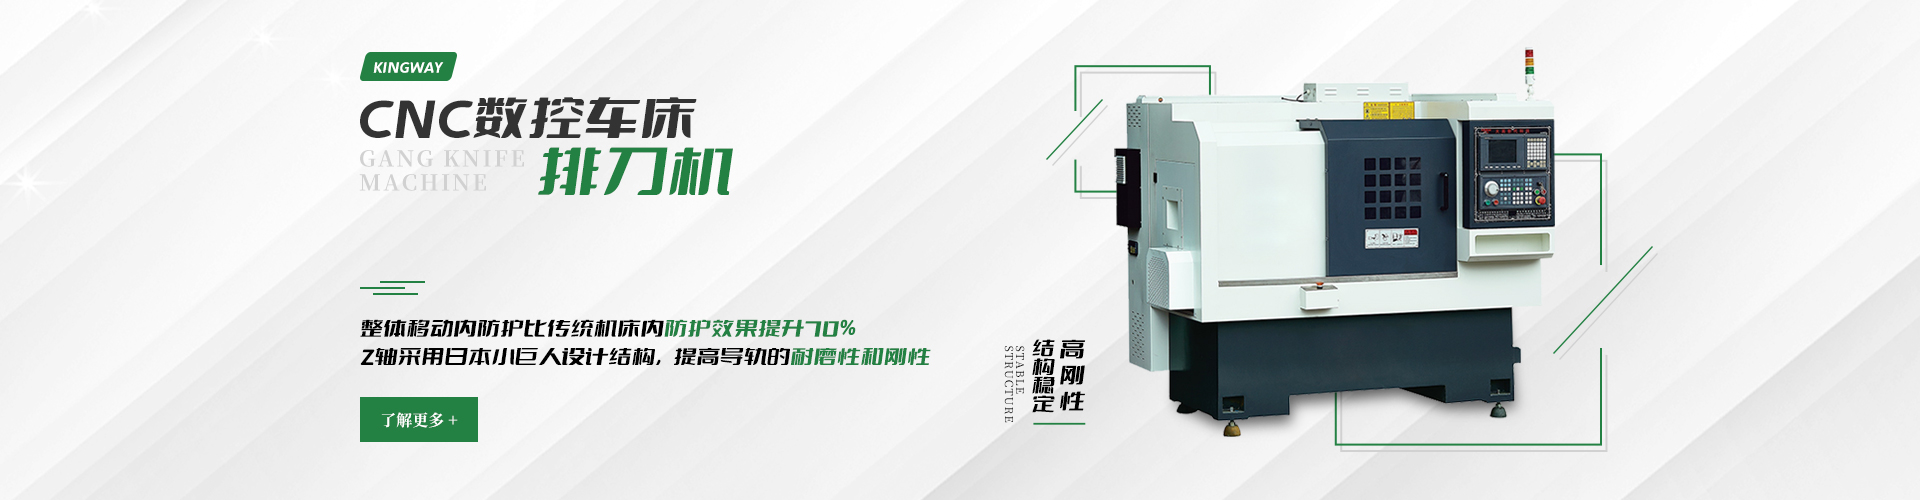
CK25数控车床 (25排刀机)新代系统 (X轴最大行程510mm Z轴最大行程 200mm)
一、机床特点
Ø 机床采用卧式高刚性的整体铸铁床身,床身采用台阶式导轨结构,适合高速高强度切削,具有优良的可靠性及精度保持性,35°斜床身设计方便操作人员上下工件,同时也能保证顺畅的排屑。
Ø 主轴精度高,刚性强,可实现无级调速及恒速切削,启动迅速。
Ø 机床主传动系统采用交流伺服电机驱动,配合高效率同步带直接传动主轴。避免了齿轮箱传动链引起的噪音问题。
Ø X/Z轴采用伺服电机与滚珠丝杠直接连接,进给精度高,可获得更高的加工精度。
Ø 各润滑点均可进行定量润滑,温升及热变形
二、技术参数
技术参数
全防式内防护,有效地将重要元件与加工区域隔离,防油、防水、防尘效果更佳,机床使用寿命更长。
|
项目 |
单位 |
参数 |
|
加工范围 |
||
|
X/Z轴最大行程 |
mm |
|
|
最大回转直径 |
mm |
Φ350 |
|
刀台上最大回转直径 |
mm |
Φ100 |
|
进给 |
||
|
X/Z轴快速移动速度 |
m/min |
28/28 |
|
X/Z导轨宽度 |
mm |
20/20 |
|
X/Z丝杆直径 |
mm |
Φ25/Φ25 |
|
主轴 |
||
|
主轴型号 |
/ |
A2-4(小) |
|
主轴最高转速 |
r/min |
6000 |
|
主轴通孔直径 |
mm |
Φ36 |
|
最大棒料通孔直径 |
mm |
Φ25 |
|
刀架 |
||
|
排刀方式 |
/ |
排刀架 |
|
刀柄规格 |
mm |
16*16 |
|
镗孔刀架 |
mm |
Φ16 |
|
电机功率 |
||
|
主轴电机功率 |
kW |
2.2 |
|
X/Z伺服电机扭矩 |
N.m |
5.4(X轴带刹车) |
|
液压站电机功率 |
kW |
0.75 |
|
冷却水泵电机功率 |
kW |
0.25 |
|
其他 |
||
|
机床总功率 |
kW |
5.0 |
|
机床重量 |
T |
1.1 |
|
机床尺寸(长*宽*高) |
mm |
1919*1203*1505 |
#:机床外形尺寸因配置有所变化,不做另行通知
三、基本配置
|
主要配置 |
||||
|
序号 |
项目 |
数量 |
备注 |
|
|
1 |
台湾新代系统 |
1 |
6TA |
|
|
2 |
液压筒夹 |
1 |
|
|
|
3 |
拉杆 |
1 |
|
|
|
4 |
液压油缸 |
1 |
|
|
|
5 |
热交换器 |
1 |
|
|
|
6 |
冷却水箱 |
1 |
|
|
|
7 |
活动门 |
1 |
|
|
|
8 |
自动润滑系统 |
1 |
|
|
|
9 |
液压系统 |
1 |
|
|
|
10 |
三色灯 |
1 |
|
|
|
11 |
照明装置 |
1 |
|
|
|
12 |
车刀刀座 |
6 |
4个外圆刀座、2个镗孔刀座 |
|
|
13 |
随机附件 |
1 |
脚踏开关及机床工具一套 |
|
|
14 |
随机成套标准技术文件 |
1 |
|
|
|
15 |
基础安装套件 |
1 |
机床垫铁 |
|
|
客户选配配置 |
||||
|
序号 |
名称 |
数量 |
备注 |
|
|
1 |
|
|
|
|
|
2 |
|
|
|
|
四、设备主要零部件品牌
|
序号 |
名称及规格 |
品牌 |
备注 |
|
1 |
控制系统 |
新代 |
中国台湾 |
|
2 |
进给电机 |
新代 |
中国台湾 |
|
3 |
主轴伺服电机 |
伟创/阿尔法 |
中国大陆 |
|
4 |
主轴 |
XD-MADE |
中国大陆 |
|
5 |
滚珠丝杠 |
HIWIN/PMI C3级 |
中国台湾 |
|
6 |
滚动导轨 |
HIWIN/PMI P4级 |
中国台湾 |
|
7 |
液压筒夹具 |
XD-MADE |
中国大陆 |
|
8 |
油缸 |
朝铨 |
中国大陆 |
|
9 |
排刀架 |
XD-MADE |
中国大陆 |
|
10 |
丝杠轴承 |
NSK |
日本 |
|
11 |
润滑系统 |
昱普 |
中国大陆 |
|
12 |
三色灯 |
东莞欧洁 |
中国大陆 |
|
13 |
热交换器 |
XD-MADE |
中国大陆 |
|
14 |
主要电器元件 |
德力西 |
中国大陆 |
|
15 |
液压站 |
格耀 |
中国大陆 |
|
16 |
水泵 |
德洋 |
中国大陆 |
|
17 |
铸件HT250 |
XD-MADE |
中国大陆 |
|
18 |
钣金件 |
XD-MADE |
中国大陆 |
|
注:遇到供货不足时,会选用其它品牌的产品替代,但质量和等级不低于所列配置。 |
|||
五、检验数据
|
序号 |
检验项目 |
验收结果 |
允许值 |
备注 |
|
1 |
X/Z轴定位精度 |
±0.005 |
±0.01 |
|
|
2 |
X/Z轴重复定位精度 |
±0.002 |
±0.005 |
|
|
3 |
加工精度 |
±0.005 |
±0.01 |
|
|
4 |
加工工件圆度 |
0.004 |
±0.005 |
|
|
5 |
加工工件平面度(直径Φ200mm) |
0.02 |
≤0.02 |
|
|
6 |
加工工件的表面粗糙度 |
1.2 |
≤1.6 |
|
|
7 |
加工锥度(长度100mm) |
0.01 |
≤0.02 |
|
|
8 |
主轴跳动 |
0.005 |
≤0.007 |
|
|
9 |
主轴分度精度 |
0.1° |
≤0.2° |
|
随设备附带以下文档资料:
|
序号 |
名称 |
数量 |
备注 |
|
1 |
装箱单 |
1 |
|
|
2 |
合格证明书 |
1 |
|
|
3 |
使用说明书 |
1 |
|
|
4 |
电气操作手册 |
1 |
电子版 |
|
5 |
数控系统操作说明书 |
1 |
电子版 |
|
6 |
编程手册 |
1 |
电子版 |
七、设备通用安装调试
1、设备通用要求
|
序号 |
项目 |
具体规范与要求 |
备注 |
|
1.1 |
环境温度与湿度 |
(1)可用范围:10℃~40℃ |
|
|
1.2 |
电源电压与频率 |
(1)电压:3相、380V,允许波动±10% |
|
|
1.3 |
电压稳定措施 |
若使用地区电压不稳定,应为机床配备稳压电源 |
|
|
1.4 |
接地要求 |
(1)导线材质:铜质 |
|
|
1.5 |
气源要求 |
若压缩空气质量不达标,应在机床进气前加装气源净化装置(包括除湿、除油、过滤) |
|
|
1.6 |
安装位置与环境隔离 |
设备应远离:阳光直射、振源、热源、高频发电动机、电焊机等干扰源,以防故障或精度丧失 |
|
2、设备安装与调试
2.1 准备工作
Ø 设备到货后,买方负责基础施工、卸车、吊装及就位,并通知卖方。卖方在接到通知后7天内派员到场。
2.2 开箱清点
Ø 双方共同开箱并按装箱单清点。如外包装完好而内部缺件,责任由卖方承担,卖方应及时补发并承担运费。
2.3 安装与调试
Ø 买方负责将电源与气源接至机床(暂不启动),并提供所需油品、冷却液及润滑油。
Ø 卖方负责免费进行现场检查、安装、调试及验收,买方应予以必要配合。
3、设备推荐用油和油脂表
|
使用部位 |
名称 |
容量 |
牌号 |
厂家推荐 |
备注 |
|
液压站 |
液压油 |
40L |
ISO VG46 |
嘉实多 Hyspin HLP 46/Hyspin HLP-AF46 |
初次使用 3 个月后更换一次; 以后每隔6个月更换一次 |
|
润滑泵 |
导轨油 |
3L |
ISO VG68 |
嘉实多 Magna SW 68/ Magna SW 68 C |
当油位低于最低液位线时加注 |
|
水冷机 |
主轴冷却液 |
60L |
|
MOTOREX COOL CORE READY 主 轴冷却液 |
建议两年更换一次 |
八、设备验收
1、验收流程
Ø 地点:买方工厂。
Ø 标准:严格依据约定的内容及标准,协议外事项不得作为验收项目。
Ø 约束条款:
Ø 在签署《终验收报告》前,买方不得使用设备,否则视为验收合格。
Ø 设备到货后1个月内,因买方原因导致无法验收,视为验收合格。
Ø 费用:卖方承担差旅及食宿费。
Ø 完成:验收后双方共同签署《送货服务单》。
九、质量保证
1、质保期限
质保期自终验收合格之日起计算,为期12个月。
2、质保范围
在质保期内,若因设备出现质量故障,卖方承担维修责任。
设备出现问题后,卖方应在4小时内提供修正方案;若买方按指导仍无法解决,卖方须在48小时内派遣维修人员至买方现场,免费处理。
3、非质保情形
如因买方操作不当、自行拆卸改装、或超期存放等非卖方责任导致设备损坏,不在免费质保范围内,买方需承担相应维修费用。
4、后期服务
质保期结束后,卖方继续提供免费技术指导与在线支持,并以优惠价格供应零配件。如需现场维修,将按卖方标准收取服务费用。
十、其它
1、本协议未尽事宜双方协商解决。
2、本协议作为合同附件,经甲、乙双方签字后与合同同时生效。
3、本协议一式二份,甲、乙双方各执一份。
您好,欢迎莅临精阳机械,欢迎咨询...